Points essentiels de mise en forme et de frittage des poudres d'alumine granulées à frittage facile basse température
Introduction
La poudre granulée est la forme d'alimentation principale du pressage à sec et du pressage isostatique. Le procédé de granulation résout la mauvaise fluidité et la faible densité de remplissage des poudres ultrafines, et transfère en même temps la responsabilité du contrôle procédé de l'étape de mise en forme vers la conception de la poudre. Cet article passe en revue les points de contrôle clés de la poudre granulée d'alumine à frittage facile basse température dans la mise en forme et le frittage.
1. Le problème central que la poudre granulée doit résoudre
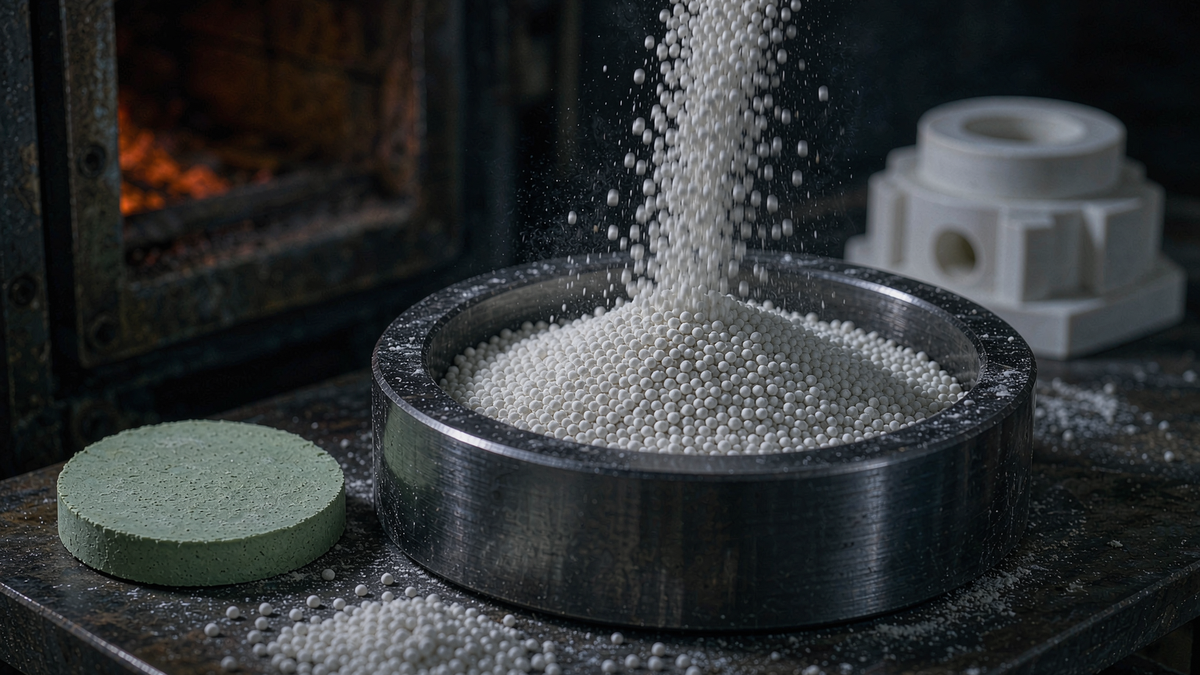
Les poudres d'alumine submicroniques et nanométriques sont très actives mais s'écoulent mal et génèrent des poussières, rendant difficile l'obtention d'une densité verte uniforme par remplissage direct du moule. La granulation par atomisation combine la poudre fine et un système de liant en agglomérats sphériques, améliorant nettement la fluidité et le remplissage uniforme du moule, posant les bases du pressage à sec et isostatique. L'évaluation d'une poudre granulée porte habituellement sur la masse volumique apparente, la vitesse d'écoulement de Hall, la résistance des particules, la teneur en humidité et la teneur en liant. Parmi celles-ci, la résistance des particules détermine si les granulés peuvent supporter la pression de pressage sans se briser : c'est le paramètre clé de la stabilité de la mise en forme.
2. La conception de la composition de phase détermine le retrait
La structure cristalline de la céramique d'alumine de précision doit être la phase alpha. Compléter la transformation de phase à plus basse température dans un four haute température permet de supprimer la croissance des grains primaires et d'accroître l'activité de frittage de la poudre. Le procédé de transformation exige de maîtriser la température et la durée, avec vérification de la phase cristalline par diffraction des rayons X pour confirmer que le taux de transformation répond aux exigences en aval. Si des phases de transition subsistent avant granulation, le produit subit encore un retrait de transformation pendant le frittage, causant des écarts dimensionnels voire des fissures. L'ensemencement est une voie éprouvée pour abaisser la température de transformation : l'ajout d'environ 1,5 % de graines alpha dans un gel de boehmite abaisse la température de transformation à 1075 degrés Celsius. Des études montrent que les graines peuvent l'abaisser jusqu'à 170 degrés Celsius, et c'est la concentration numérique des graines qui compte, non leur fraction massique.
3. Additifs de frittage et technologies de frittage basse température
L'introduction d'additifs appropriés dans le système d'alumine pure est un moyen courant d'abaisser la température de frittage et de contrôler la microstructure. Le MgO est l'additif le plus étudié dans le frittage de l'alumine ; son mécanisme est complexe, mais on considère généralement qu'il supprime la croissance anormale des grains. Les systèmes d'additifs formant une phase liquide peuvent abaisser la température de frittage dans la plage de 1500 à 1600 degrés Celsius. Le mode d'introduction est tout aussi important : les procédés chimiques humides peuvent enrober uniformément les surfaces des particules, évitant la ségrégation locale qui provoque une microstructure hétérogène. Pour les applications semi-conductrices et médicales aux exigences de pureté très élevées, le type et le niveau de résidu des additifs doivent être évalués conjointement avec les exigences de propreté de l'usage final.
4. Conception en deux étapes de la courbe de chauffe
Les nanopoudres d'alumine présentent un retrait multipalier au chauffage. La première étape correspond à la fenêtre de transformation polymorphique, où il convient d'utiliser une vitesse de chauffe plus lente, par exemple 2 à 5 degrés Celsius par minute, pour supprimer la croissance des grains pendant la transformation. La deuxième étape entre dans la plage de densification de la matrice, dominée par la diffusion intergranulaire et la diffusion en réseau, nécessitant une énergie thermique suffisante pour l'élimination des pores et l'augmentation de la densité. La densité verte est la condition préalable de la conception de la courbe de chauffe. Lorsque la densité verte dépasse 57 % de la densité théorique, la taille moyenne des pores est plus faible, le nombre de coordination des grains autour des pores diminue, favorisant la diffusion des atomes vers les pores, et l'alumine alpha pure peut atteindre une densité relative supérieure à 99,6 % à 1300 degrés Celsius sans additif de frittage.
5. Défauts courants et pistes de diagnostic
Fissures et déformations sont liées le plus souvent à une densité verte inégale, à un retrait de transformation incontrôlé ou à une montée en température trop rapide ; le diagnostic doit commencer par l'uniformité de la densité à la mise en forme, puis vérifier la composition de phase et la courbe de chauffe. La porosité et la densité insuffisante renvoient généralement aux agglomérats durs, à une densité verte insuffisante ou à une température et un maintien de frittage inadéquats. Les gros pores entre agglomérats forment des distributions bimodales et exigent des températures plus élevées pour être éliminés, au prix d'une croissance des grains. La croissance anormale des grains est souvent liée à l'introduction d'impuretés, à la ségrégation d'additifs ou à un frittage excessif. Les écarts dimensionnels proviennent surtout de la variabilité du retrait de la poudre d'un lot à l'autre ; la cohérence doit être résolue au niveau de la poudre, et le seul ajustement des paramètres de frittage y remédie rarement.
6. Déplacer la fenêtre procédé en amont, côté poudre
Comme le montrent les points de contrôle ci-dessus, la stabilité du rendement de la mise en forme et du frittage est largement déterminée par la cohérence des lots de la poudre. Les fluctuations de la distribution granulométrique, de la teneur en phase alpha, de la surface spécifique, de l'humidité et de la teneur en liant se traduisent directement par des écarts de densité de pressage et de retrait, puis par la dispersion dimensionnelle et de performance du produit final. Lors du choix d'un fournisseur de poudre granulée, les clients en aval doivent donc examiner, au-delà des données d'essais d'un lot isolé, la cohérence et la traçabilité des indicateurs sur plusieurs lots.
Conclusion
La poudre granulée d'alumine de haute pureté à frittage basse température de Jingci (Chengdu) New Materials vise les applications de pressage à sec et isostatique. Fondée sur une gamme granulométrique de 150 à 500 nanomètres et des caractéristiques de frittage facile à basse température, la société investit continuellement dans le contrôle inter-lots de la distribution granulométrique, de la composition de phase et de l'humidité, aidant les clients en aval à stabiliser leur fenêtre de mise en forme et de frittage et à réduire les pertes de rendement dues aux fluctuations de la matière première.
Références principales
1. Journal of East China University of Science and Technology : transformation de phase de différents précurseurs d'alumine
2. Kumagai et Messing sur la transformation ensemencée des sols de boehmite (cités dans les rapports NASA SBIR et les revues MRS japonaises)
3. Revue MRS japonaise : effet des additifs sur le frittage en phase solide de l'alumine
4. Kintek : comportement de retrait multipalier des nanopoudres d'alumine et conception de chauffe en deux étapes
5. Heeger Materials : guide des relations entre propriétés des poudres d'alumine et performances finales des céramiques
6. Ceramics International, 2026 : synthèse basse température d'alpha-Al2O3 lamellaire assistée par AlF3 et graines